¿Por qué el corte con aire tradicional es tan inestable?
Introducción: La paradoja del corte con aire
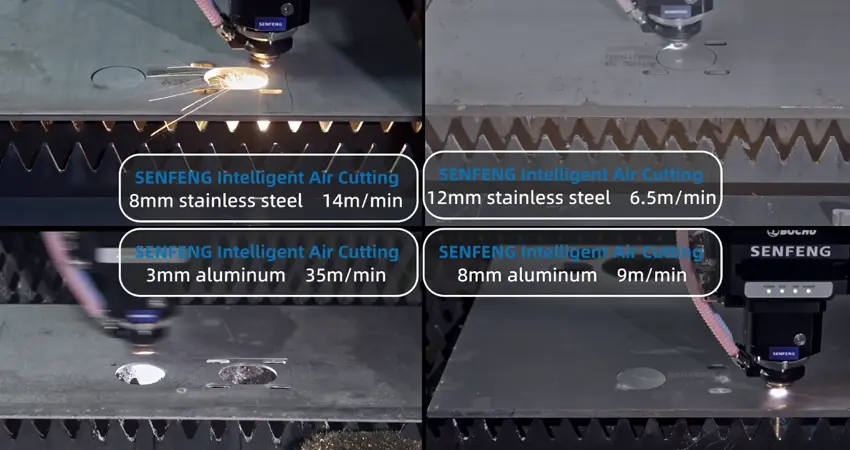
El corte con aire resulta atractivo en teoría. El aire comprimido es económico, está fácilmente disponible y elimina el costo recurrente del nitrógeno. Sin embargo, en un entorno de producción real, a muchos fabricantes les resulta difícil mantener una calidad de corte constante. La aparición de rebabas y escoria, una mayor tasa de desechos y un consumo elevado de lentes de protección pueden obligarlos, a la larga, a volver a utilizar nitrógeno u oxígeno.
El problema no es el aire en sí.
El aire comprimido contiene aproximadamente un 78 % de nitrógeno y un 21 % de oxígeno. Para ciertas aplicaciones de corte por láser, puede proporcionar un flujo de gas eficaz y asistir en el proceso de corte. No obstante, su rendimiento depende en gran medida de la limpieza del aire, la estabilidad de la presión, el tratamiento del aire y una gestión coordinada de los equipos.
En el corte con aire tradicional, a menudo simplemente se conecta un compresor de aire a la máquina de corte por láser. El compresor, el secador, los filtros, la fuente láser, el cabezal de corte y el sistema de recolección de polvo operan de forma independiente, con escaso intercambio de datos en tiempo real.
Como resultado, es posible que los operarios no sepan si el aire está limpio, si la presión es estable o si el sistema de filtración requiere mantenimiento hasta que la calidad del corte ya se ha deteriorado.
La clave para lograr un corte con aire estable no reside simplemente en el gas que se utiliza, sino en cómo se gestiona dicho gas.
A continuación, analizamos cinco desafíos comunes que hacen que el corte con aire tradicional sea inestable y exploramos cómo un enfoque sistemático puede abordarlos.
Problema 1: ¿Por qué es difícil controlar la limpieza del aire?
Síntomas
Pueden aparecer rebabas y escoria en el borde de corte, mientras que las lentes de protección requieren una limpieza o sustitución frecuente. Asimismo, el aceite y otros contaminantes pueden acumularse dentro del cabezal de corte y afectar a los componentes ópticos.
Causa raíz
El aire comprimido puede contener agua, neblina de aceite y partículas. Sin un tratamiento de aire eficaz, estos contaminantes pueden penetrar en el circuito de gas.
El agua puede provocar condensación y contaminación. La neblina de aceite puede depositarse en los componentes ópticos y reducir la eficiencia de transmisión. Las partículas pueden contaminar el cabezal de corte y la boquilla, afectando al flujo de gas.
La calidad del aire también puede variar en función de las condiciones del compresor, el rendimiento de los filtros y el entorno de producción.
Limitaciones de los sistemas tradicionales
Los sistemas tradicionales dependen principalmente de inspecciones manuales periódicas. Para cuando la contaminación resulta visible, es posible que el sistema de corte ya se haya visto afectado.
Esto genera un ciclo reactivo: problema → inspección manual → tiempo de inactividad → mantenimiento.
Solución: Monitoreo inteligente de la calidad del aire.
El sistema de corte con aire inteligente de SENFENG integra la detección de partículas en el circuito de gas para monitorear la contaminación del aire en tiempo real.
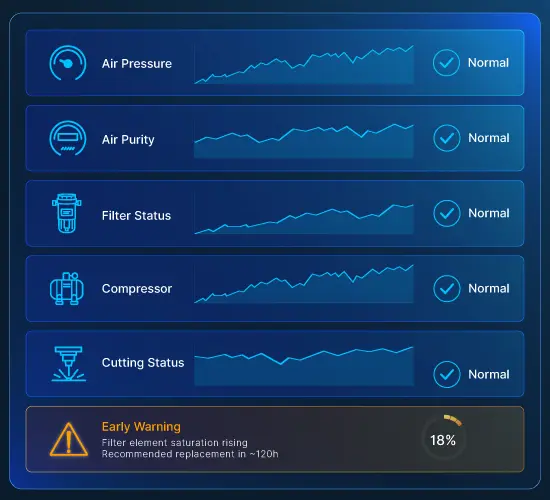
El sistema emplea un mecanismo de doble umbral. Cuando la contaminación alcanza el umbral de advertencia, se solicita una inspección. Si se llega al umbral de alarma, el sistema puede detener automáticamente la máquina y mostrar las acciones correctivas recomendadas.
Esto transforma el enfoque de mantenimiento: se pasa de «reparar tras el fallo» a «intervenir cuando los datos superan el límite establecido».
Problema 2: ¿Cómo estabilizar la presión del gas?
Síntomas
Una presión de gas inestable puede provocar una calidad de corte inconsistente. En el caso de las chapas finas, un flujo de aire excesivo puede causar problemas; en los materiales gruesos, puede producirse una eliminación insuficiente del material fundido o un corte incompleto.
Causa raíz
Las fluctuaciones de presión pueden deberse a:
- Ciclos de carga, descarga o arranque/parada del compresor.
- Fugas en las tuberías o un dimensionamiento inadecuado de las mismas.
- Aumento de la resistencia debido a filtros o secadores.
- Una demanda de gas que supera la capacidad de suministro.
En el corte con aire, mantener una presión y un caudal estables es fundamental para eliminar eficazmente el material fundido.
Limitaciones de los sistemas tradicionales
Por lo general, los operarios ajustan la presión de forma manual. Sin embargo, este método no permite monitorear continuamente las tendencias de presión, y es posible que se modifiquen los parámetros de corte sin identificar el problema real en el suministro de gas. Solución
: Control inteligente de presión
El sistema de bus inteligente SENFENG A8 integra parámetros clave —como el estado del compresor, el punto de rocío del secador y la presión diferencial del sistema de extracción de polvo— en una única interfaz.
Ante la detección de condiciones anómalas en el suministro de gas, el sistema puede responder siguiendo una lógica de protección preestablecida; por ejemplo, reduciendo la velocidad de corte para minimizar el impacto en el proceso de corte y en el cabezal de corte.
El sistema también puede equiparse con un compresor de aire de frecuencia variable y un depósito de aire de gran capacidad. El compresor ajusta su funcionamiento según la demanda real, mientras que el depósito de aire actúa como amortiguador adicional durante los picos de consumo.
El sistema de bus inteligente A8 de SENFENG integra en una única interfaz parámetros clave, como el estado del compresor, el punto de rocío del secador y la presión diferencial del sistema de extracción de polvo.
Cuando se detectan condiciones anómalas del gas, el sistema puede responder conforme a una lógica de protección preestablecida; por ejemplo, reduciendo la velocidad de corte para minimizar el impacto sobre el proceso y el cabezal de corte.
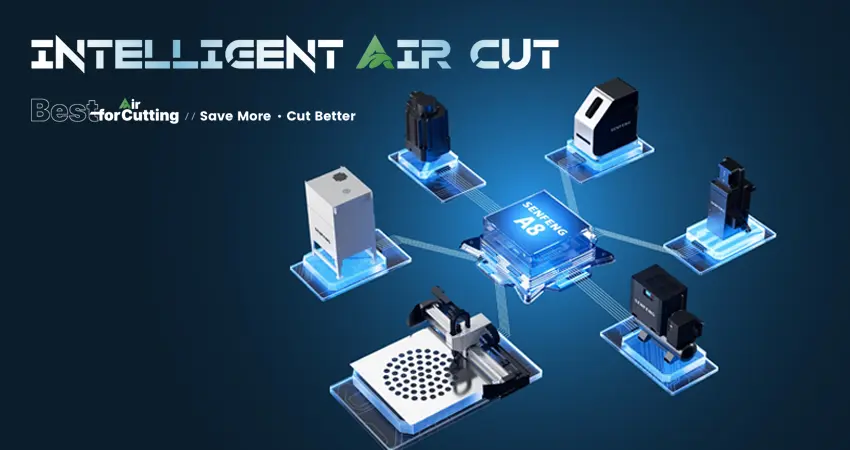
El sistema también puede equiparse con un compresor de aire de frecuencia variable y un depósito de aire de gran capacidad. El compresor adapta su funcionamiento a la demanda real, mientras que el depósito aporta una reserva adicional durante los picos de consumo.
Esto convierte el aire comprimido, proveniente de una fuente de gas, en una variable de proceso controlable.
Problema 3: ¿Cómo puede comunicarse el sistema de aire con la máquina láser?
Síntomas
Un compresor de aire puede presentar un fallo mientras la máquina de corte láser sigue funcionando. Asimismo, un secador o un filtro pueden averiarse, lo que provoca un deterioro en la calidad del aire durante el proceso de corte.
Para cuando el operador nota una anomalía en el corte, es posible que el cabezal de corte o los componentes ópticos ya se hayan visto afectados.
Causa raíz
En los sistemas tradicionales, el compresor, el secador, la fuente láser, el cabezal de corte y el sistema de extracción de polvo suelen operar de forma independiente.
Al no existir comunicación de datos entre estos dispositivos, la máquina láser no puede conocer con precisión el estado operativo de los sistemas auxiliares.
Sin una interconexión entre los equipos, resulta difícil lograr una verdadera protección activa.
Limitaciones de los sistemas tradicionales
Los sistemas tradicionales dependen principalmente de inspecciones manuales.
Sin embargo, dado que las inspecciones manuales son periódicas, pueden producirse fallos entre una inspección y otra. Incluso cuando un operador detecta un problema, no siempre resulta evidente cómo este afecta al proceso de corte láser, y el equipo no puede responder automáticamente aplicando medidas de protección.
Solución: Integración de sistemas inteligentes
El sistema de bus inteligente SENFENG A8 integra la fuente láser, el enfriador, el sistema de extracción de polvo, el compresor de aire y otros equipos auxiliares en una plataforma de control unificada.
Los parámetros operativos clave pueden supervisarse desde una única interfaz, lo que ofrece a los operadores una visión completa del estado del sistema.
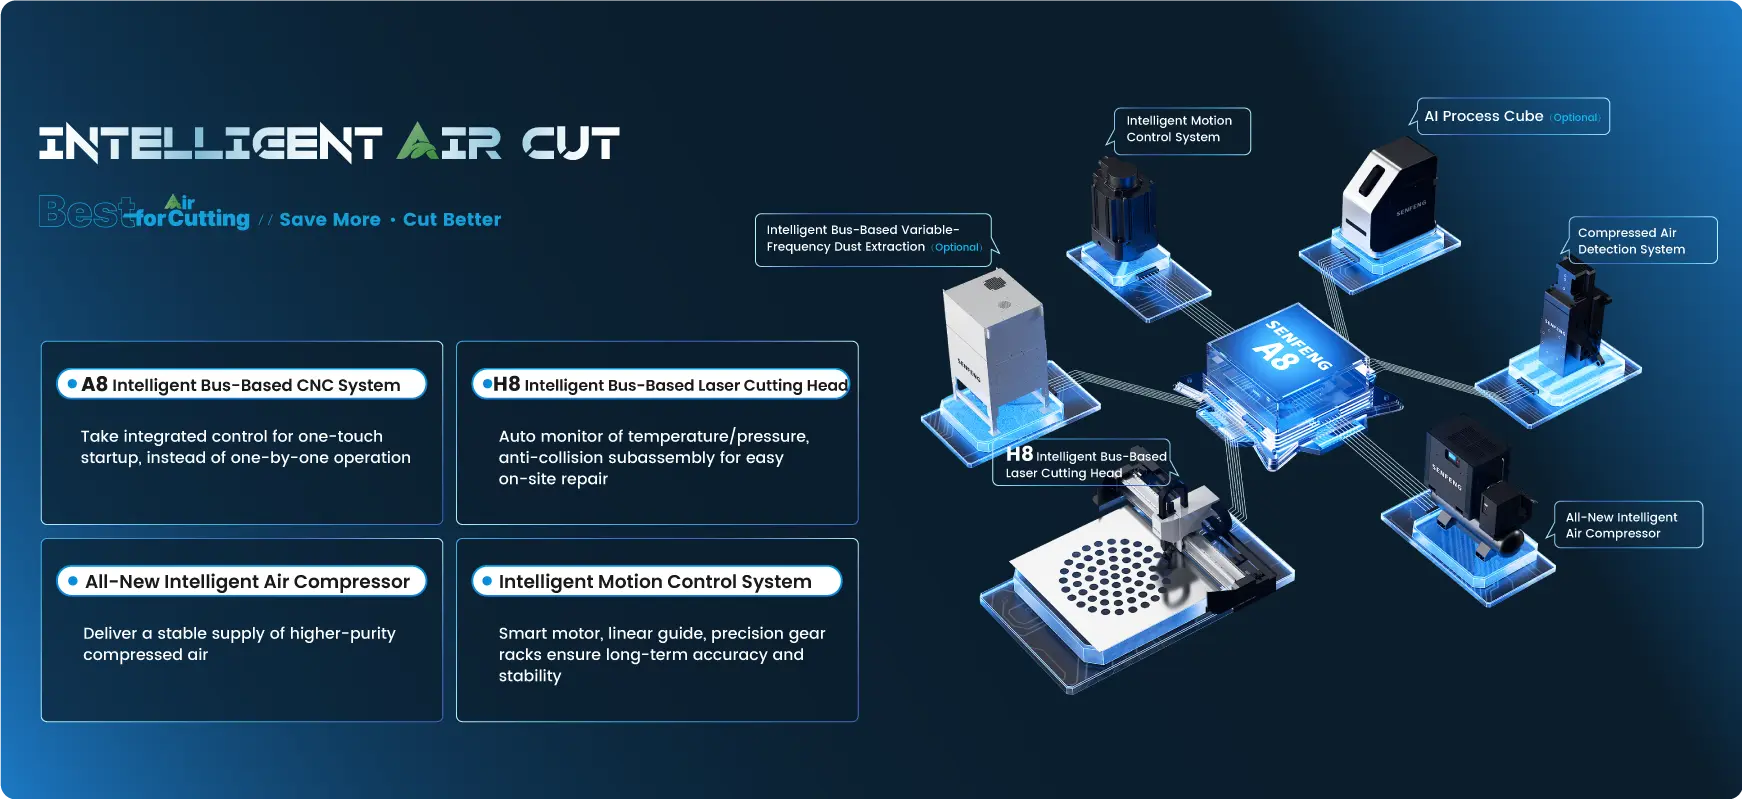
Si se detecta una anomalía en el compresor, el sistema puede reaccionar siguiendo estrategias de protección preestablecidas. En los sistemas que cuentan con las funciones de protección adecuadas, el tiempo de respuesta puede ser de apenas unos milisegundos, lo que ayuda a reducir el riesgo de daños derivados de un suministro de aire anómalo.
La información sobre fallos también se muestra directamente en la interfaz de control, lo que agiliza la resolución de problemas y reduce el tiempo de inactividad no planificado.
Esto va más allá de la simple conexión de varios dispositivos. Se crea un sistema inteligente en el que la máquina láser y el equipo auxiliar pueden comunicarse, supervisarse mutuamente y responder de forma conjunta.
Problema 4: ¿Cómo pueden los fabricantes reducir la dependencia de la experiencia del operador?
Síntomas
El cambio de materiales o espesores puede requerir realizar cortes de prueba de forma repetida. Los operadores experimentados pueden identificar rápidamente los parámetros adecuados, mientras que aquellos con menos experiencia podrían necesitar realizar múltiples ajustes.
Cuando los técnicos experimentados abandonan la empresa, también puede perderse un valioso conocimiento sobre los procesos.
Causa raíz
Los parámetros de corte por láser están altamente interrelacionados. La potencia del láser, la velocidad de corte, la presión del gas, la posición del enfoque, el diámetro de la boquilla y el ciclo de trabajo influyen en el rendimiento del corte.
En la producción tradicional, estos parámetros suelen desarrollarse mediante pruebas repetidas y experiencia acumulada, lo que deja el conocimiento crítico del proceso en manos de unos pocos operadores cualificados.
El verdadero problema no es la falta de parámetros, sino la ausencia de un conocimiento del proceso que sea sistemático, digital y estandarizado.
Limitaciones de los sistemas tradicionales
Muchas fábricas utilizan hojas de parámetros de proceso para estandarizar las operaciones de corte por láser.
Sin embargo, las hojas de parámetros estáticas no pueden tener en cuenta plenamente las variaciones en los lotes de material, la temperatura y humedad ambientales, o el estado de la máquina.
Más importante aún: cuando la calidad del corte se deteriora, una hoja de parámetros puede indicar a los operadores cuáles son los ajustes estándar, pero no necesariamente responder a:
«¿Qué está causando el problema? ¿Qué parámetro debe ajustarse y en qué medida?».
Solución: Optimización de procesos basada en IA
El sistema «AI Process Cube» de SENFENG contiene decenas de miles de parámetros de proceso validados, que abarcan potencias láser desde 6 kW hasta 60 kW.
Los operadores pueden introducir el tipo de material, el espesor y el diámetro de la boquilla; a partir de ahí, el sistema recomienda los parámetros de corte iniciales basándose en datos de procesos existentes.
Tras realizar un corte de prueba, los operadores pueden cargar una imagen del borde cortado. El sistema analiza defectos típicos —como rebabas, quemaduras en los bordes o cortes incompletos— y, a continuación, sugiere los ajustes necesarios en los parámetros.
Esto crea un bucle cerrado:
Recomendación de parámetros → Corte de prueba → Análisis visual → Optimización de parámetros
Este enfoque permite reducir las pruebas manuales repetitivas y acortar el tiempo de configuración y ajuste del proceso, siempre que se den las condiciones adecuadas.
Más importante aún, transforma la experiencia individual en un conocimiento del proceso digital, repetible y transferible, lo que disminuye las necesidades de formación y mejora la coherencia entre los operadores.
Problema 5: ¿Por qué suele pasarse por alto el mantenimiento de los equipos?
Síntomas
A medida que los compresores funcionan durante periodos más prolongados, el nivel de ruido puede aumentar, mientras que la calidad del aire y el rendimiento de la filtración pueden disminuir.
En entornos de producción continua, los operarios suelen priorizar el volumen de producción y los plazos de entrega, lo que provoca que el mantenimiento rutinario se retrase.
Los problemas menores pueden acabar convirtiéndose en fallos del equipo y tiempos de inactividad imprevistos.
Causa raíz
Los compresores de aire y los sistemas de tratamiento de aire requieren un mantenimiento periódico de componentes como filtros, aceite lubricante y elementos de secado.
Si se omite o retrasa el mantenimiento:
- El rendimiento de los filtros puede disminuir.
- El aceite lubricante puede deteriorarse, aumentando el riesgo de desgaste.
- La eficacia del secado puede reducirse, lo que aumenta el riesgo de presencia de humedad en el circuito de gas.
Los sistemas tradicionales, por lo general, carecen de recordatorios de mantenimiento integrados con el sistema de corte por láser.
Limitaciones de los sistemas tradicionales
«Olvidar el mantenimiento» es un problema habitual en la producción continua.
En operaciones con varios turnos, los operarios priorizan, naturalmente, las tareas de producción. Incluso cuando el equipo alcanza el intervalo de mantenimiento programado, este puede posponerse bajo la premisa de que «la producción no puede detenerse».
Aunque esto puede evitar tiempos de inactividad a corto plazo, aumenta el riesgo de sufrir fallos inesperados y periodos de inactividad prolongados más adelante.
Solución: Monitorización inteligente del mantenimiento
El sistema de corte con aire inteligente de SENFENG monitoriza el tiempo de funcionamiento del equipo y sus parámetros operativos clave, ofreciendo recordatorios de mantenimiento basados en requisitos preestablecidos.
Cuando se cumplen las condiciones para realizar el mantenimiento, el sistema puede avisar a los operarios para que inspeccionen y revisen los componentes correspondientes.
Esto permite pasar de un enfoque de «reparación tras el fallo» a un mantenimiento preventivo proactivo, basado en las condiciones operativas y los intervalos de servicio, lo que reduce el riesgo de degradación del rendimiento y de tiempos de inactividad imprevistos.
Conclusión: El verdadero desafío del corte con aire es la estabilidad
El problema del corte con aire tradicional no es, simplemente, que «el aire no pueda cortar».
El verdadero desafío radica en que, sin un tratamiento eficaz del aire, una supervisión de las condiciones y un control coordinado de los equipos, resulta difícil mantener una producción estable a largo plazo.
La falta de control sobre la calidad del aire, la inestabilidad de la presión, la desconexión entre equipos, la inconsistencia en los procesos y el retraso en el mantenimiento pueden convertir el ahorro aparente que ofrece el corte con aire en costes adicionales derivados de la configuración, los consumibles, el mantenimiento y los tiempos de inactividad.
El sistema de corte con aire inteligente de SENFENG aborda estos desafíos mediante un sistema de control inteligente integrado, transformando cinco incertidumbres tradicionales en:
- Calidad del aire supervisada
- Presión controlada
- Equipos interconectados
- Procesos repetibles
- Mantenimiento proactivo
Cuando estos elementos funcionan de manera conjunta en un bucle cerrado de datos, el corte con aire deja de ser una simple sustitución de un gas auxiliar por otro. Se convierte en una solución sistemática que abarca el suministro de gas, el equipamiento, el control de procesos y el mantenimiento.
La idoneidad del corte con aire no depende únicamente del coste del gas, sino también del material, el espesor, la calidad de corte requerida y la estabilidad general del sistema.
Un corte con aire estable no depende de un solo operador o de un único componente; depende de la coordinación de todo el sistema.
Esa es la diferencia fundamental entre el corte con aire inteligente de SENFENG y el corte con aire tradicional.
FAQ
¿Por qué es inestable el corte con aire tradicional?
En el corte con aire tradicional, el compresor se conecta directamente al láser, con un intercambio de datos mínimo entre los dispositivos. La calidad del aire, la presión y el estado de los filtros pueden cambiar sin previo aviso; por ello, los problemas suelen manifestarse en forma de rebabas, escoria o daños en la lente antes de que alguien se percate de ello.
¿Qué provoca una mala calidad de corte al utilizar aire comprimido?
La mayoría de los problemas se reducen a tres factores: aire contaminado, presión inestable y falta de conexión entre los equipos. La presencia de agua, neblina de aceite o partículas en el circuito de gas, junto con las fluctuaciones de presión derivadas de los ciclos del compresor, impiden que el láser reaccione ante fallos en el suministro de aire.
¿Cómo mejora la estabilidad el corte con aire inteligente?
Convierte el corte con aire en un proceso supervisado y de bucle cerrado. La calidad del aire se supervisa en tiempo real, la presión se controla de forma activa y el láser se comunica con el compresor, el secador y el sistema de extracción de polvo; de este modo, el sistema puede reaccionar en milisegundos, sin necesidad de esperar a que un operario se percate de la situación.
¿Qué mantenimiento requiere un sistema de corte con aire?
Los compresores y los sistemas de tratamiento de aire requieren un mantenimiento periódico de los filtros, el aceite y el secador. El problema es que, en entornos de producción continua, estas tareas suelen posponerse. Los sistemas inteligentes de corte con aire envían recordatorios de mantenimiento basados en el tiempo y las condiciones reales de funcionamiento, lo que ayuda a evitar tiempos de inactividad imprevistos.