¿Qué materiales se pueden cortar con láser utilizando aire comprimido?
Introducción
El aire comprimido se está convirtiendo en un gas de asistencia cada vez más atractivo para el corte por láser de fibra, ya que puede reducir significativamente los costes de gas y, al mismo tiempo, eliminar la necesidad de un suministro continuo de nitrógeno u oxígeno. Sin embargo, surge una pregunta habitual: ¿qué materiales se pueden cortar con láser utilizando aire comprimido?
La respuesta breve es que el aire comprimido puede utilizarse para cortar diversos metales comunes, como el acero al carbono, el acero inoxidable y el aluminio. No obstante, el hecho de que sea técnicamente posible cortar un material no significa necesariamente que el aire comprimido sea la mejor opción para todas las aplicaciones. El espesor del material, la calidad de borde requerida, la velocidad de corte, el aspecto de la superficie y el estado del sistema de aire comprimido influyen en el resultado final.
Es fundamental comprender estos factores antes de sustituir el nitrógeno o el oxígeno por aire comprimido.
I. ¿Cómo funciona el aire comprimido en el corte por láser?
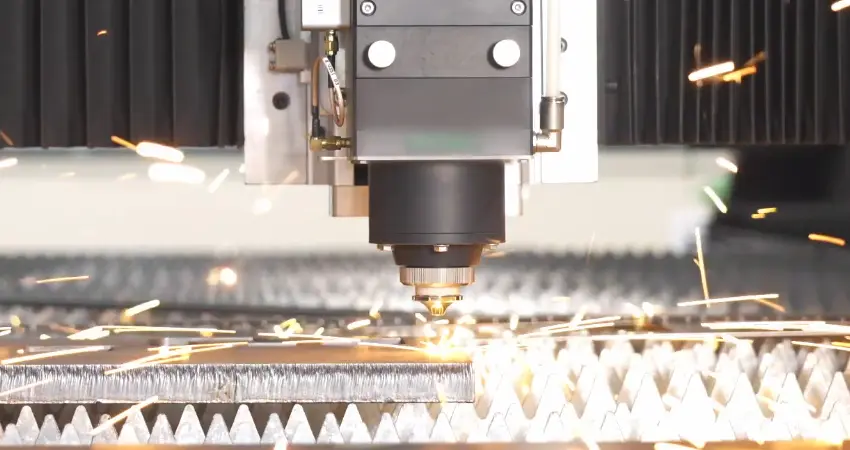
En el corte por láser de fibra, el gas de asistencia se dirige a través de la boquilla de corte a alta presión. Este cumple varias funciones importantes: ayuda a eliminar el metal fundido de la ranura de corte, favorece un proceso estable, reduce la acumulación de escoria y protege la zona de corte frente al calor excesivo y la contaminación.
El aire comprimido difiere del nitrógeno o el oxígeno puros, ya que es una mezcla de gases que contiene aproximadamente un 21 % de oxígeno y un 78 % de nitrógeno. Esto confiere al corte por láser asistido por aire unas características que se sitúan entre el corte con oxígeno y el corte con nitrógeno.
El oxígeno participa activamente en la reacción de corte y puede aumentar la eficiencia al procesar acero al carbono. El nitrógeno, por el contrario, es en gran medida inerte y suele elegirse cuando se requiere un borde limpio y libre de oxidación. El aire comprimido ofrece un punto intermedio: es económico y está fácilmente disponible, mientras que su contenido de oxígeno permite mantener un corte eficiente.
Por este motivo, el corte por láser con aire comprimido puede resultar especialmente atractivo para los fabricantes que buscan reducir los costes operativos sin sacrificar un rendimiento de corte aceptable.
II. ¿Qué materiales se pueden cortar con láser utilizando aire comprimido?
1. Acero dulce
El acero dulce es uno de los materiales más adecuados para el corte por láser con aire comprimido.
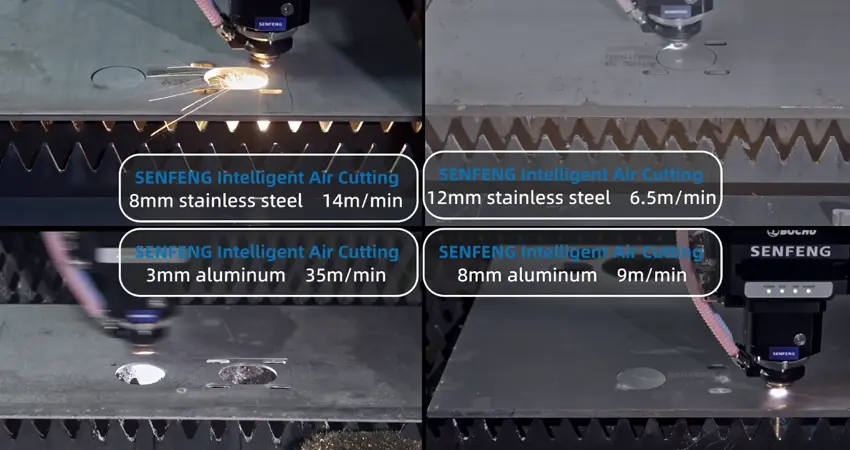
El aire comprimido puede resultar especialmente eficaz para el acero dulce de espesor fino o medio, siempre que la aplicación no exija un borde libre de óxido. El oxígeno presente en el aire comprimido interviene en el proceso de corte, mientras que el flujo de gas a alta presión ayuda a expulsar el material fundido de la ranura de corte.
En el caso de piezas que posteriormente vayan a ser pintadas, recubiertas con pintura en polvo, soldadas o sometidas a otros procesos, una ligera oxidación en los bordes puede ser aceptable.
No obstante, el aire comprimido no debe sustituir automáticamente al oxígeno en todas las aplicaciones que involucren acero dulce. Al cortar acero al carbono o acero dulce de mayor espesor, donde la velocidad de corte y la penetración son prioritarias, el oxígeno sigue ofreciendo una ventaja, ya que su mayor concentración favorece una reacción exotérmica más intensa.
Por tanto, la cuestión práctica no es simplemente si el acero dulce puede cortarse con aire, sino si la velocidad resultante, la calidad del borde y el coste operativo cumplen con los requisitos de producción.
2. Acero inoxidable
A primera vista, el acero inoxidable podría parecer poco adecuado para el corte con aire comprimido, dado que el oxígeno puede provocar oxidación. En realidad, el acero inoxidable también puede cortarse con láser utilizando aire comprimido, siempre que la aplicación admita cierta decoloración en los bordes o que los procesos posteriores permitan cubrirla o eliminarla.
La limitación fundamental reside en la calidad del borde.
Por lo general, se prefiere el nitrógeno para el acero inoxidable cuando el borde de corte debe permanecer brillante, limpio y libre de oxidación visible. Dado que el aire comprimido contiene oxígeno, el corte con aire puede generar cierta decoloración en el borde de la pieza.
Por ejemplo, esto puede ser aceptable para:
- Componentes estructurales de acero inoxidable
- Piezas que serán pintadas o recubiertas
- Componentes internos donde el borde de corte no queda a la vista
- Producción en la que el costo es un factor crítico y se acepta una ligera decoloración
- Aplicaciones en las que el borde se someterá a un procesamiento posterior
Para acero inoxidable decorativo, equipos de procesamiento de alimentos, componentes arquitectónicos o aplicaciones en las que el borde de corte debe presentar un aspecto metálico brillante, el nitrógeno sigue siendo la opción más segura.
La conclusión es sencilla: el aire comprimido puede utilizarse para cortar acero inoxidable, pero la calidad requerida en el borde determinará si es el gas adecuado.
3. Aluminio
El aluminio también puede procesarse utilizando aire comprimido, especialmente al cortar materiales de menor espesor y cuando no es indispensable obtener un borde perfectamente brillante.
El aluminio posee una alta conductividad térmica y un punto de fusión relativamente bajo, lo que hace que el control del calor y del material fundido sea especialmente importante durante el corte por láser. Un sistema de aire comprimido configurado adecuadamente puede proporcionar el flujo de gas necesario para eliminar el material fundido y mantener un proceso de corte estable.
Sin embargo, las aplicaciones en aluminio que requieren un borde limpio y con baja oxidación suelen beneficiarse del uso de nitrógeno.
Por lo tanto, el aire comprimido resulta una opción más atractiva para piezas de aluminio en las que el costo de producción es un factor determinante y donde una ligera oxidación o decoloración en los bordes no afecta al producto final.
III. ¿Es posible cortar otros metales con aire comprimido?
La respuesta depende en mayor medida de la aplicación específica a medida que cambia el material. El latón y otros metales altamente reflectantes pueden procesarse con láseres de fibra, pero requieren una consideración cuidadosa de la potencia del láser, la protección óptica, los parámetros de corte, el espesor del material y el gas de asistencia. Aunque el aire comprimido puede funcionar en ciertas aplicaciones, no debe considerarse un sustituto universal del nitrógeno.
Para materiales altamente reflectantes o reactivos, lo más adecuado es realizar pruebas de corte utilizando el grado y el espesor específicos del material, en lugar de basarse únicamente en una tabla general de selección de gases.
Este es un principio fundamental en el corte por láser: la elección del gas de asistencia debe basarse en el proceso de corte en su conjunto, y no solo en el nombre del material.
IV. Aire comprimido frente a nitrógeno y oxígeno
La mayor ventaja del aire comprimido reside en su estructura de costos.
El nitrógeno permite obtener una excelente calidad de corte, especialmente en acero inoxidable y aluminio; no obstante, el consumo continuo de nitrógeno a alta presión puede convertirse en un gasto operativo considerable. El oxígeno resulta económico para muchas aplicaciones en acero al carbono y puede ofrecer un excelente rendimiento de corte, especialmente en materiales de mayor espesor; sin embargo, genera un borde oxidado.
El aire comprimido constituye otra opción.
La elección adecuada depende de qué aspecto sea prioritario en su producción: el costo, la velocidad de corte, la calidad del borde o los requisitos de procesamiento posterior.
El aire comprimido ofrece otra alternativa.
| Gas de asistencia | Aplicaciones típicas | Ventaja principal | Limitación principal |
| Aire comprimido | Acero al carbono (acero dulce), acero inoxidable, aluminio | Bajo coste operativo | Cierta oxidación |
| Nitrógeno | Acero inoxidable, aluminio; bordes de alta calidad | Bordes limpios y brillantes | Mayor coste del gas |
| Oxígeno | Acero al carbono (acero dulce), especialmente en materiales de mayor espesor | Reacción de corte intensa | Borde oxidado |
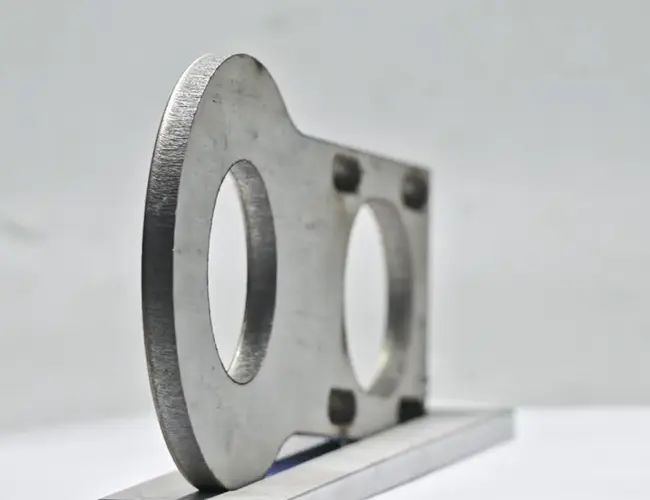
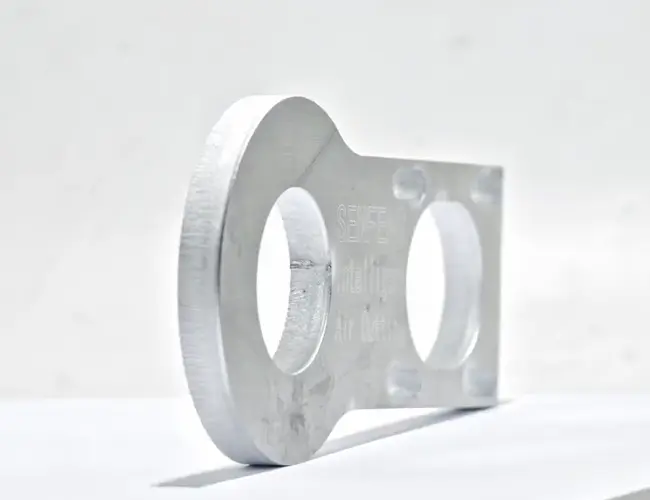
Muestra de corte con aire comprimido
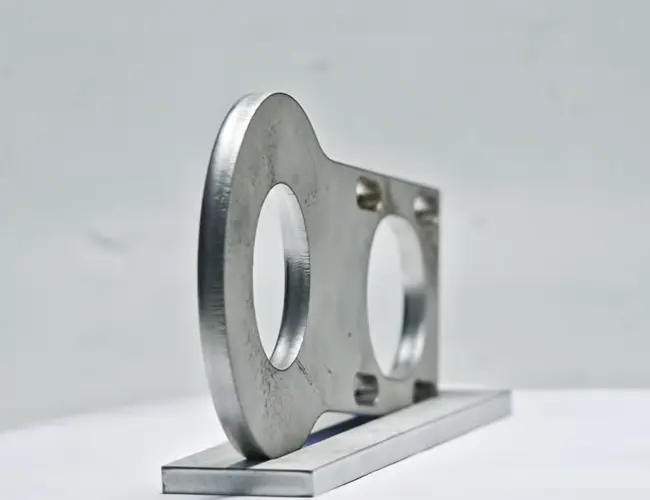
Muestra de corte con nitrógeno
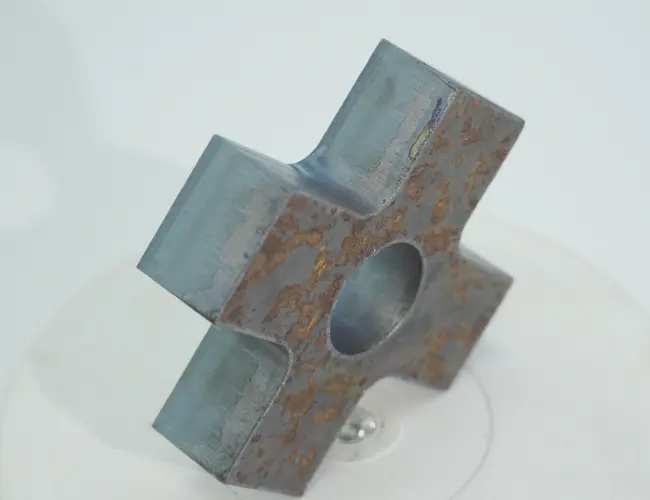
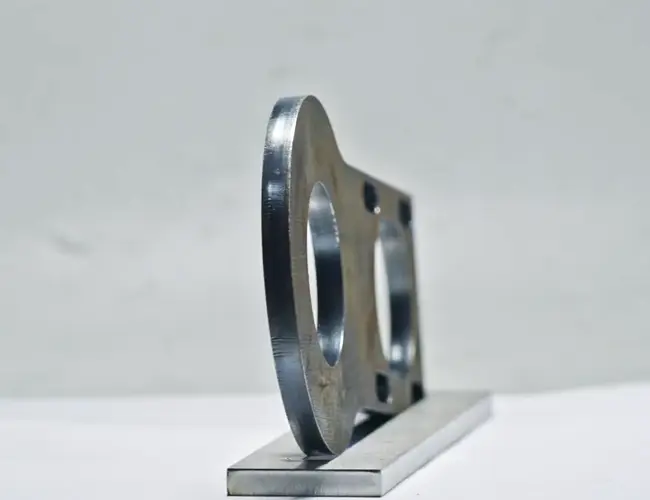
Muestra de corte con oxígeno
La elección adecuada depende de lo que más importe en su producción: el coste, la velocidad de corte, la calidad del borde o los requisitos de posprocesado.
Por ejemplo, si una pieza de acero inoxidable se va a instalar en una aplicación arquitectónica visible, el costo adicional del nitrógeno puede estar justificado por la obtención de un borde más limpio. Si se utiliza el mismo material para un soporte interno que posteriormente recibirá un recubrimiento, el aire comprimido puede ofrecer una solución mucho más económica.
V. ¿Por qué el aire comprimido no es siempre la solución de corte más económica?
Es fácil suponer que el aire comprimido es prácticamente gratuito, ya que no es necesario comprar cilindros ni gas licuado. Sin embargo, la generación de aire comprimido a alta presión requiere un compresor, el cual consume energía eléctrica.
Más importante aún, la calidad del aire afecta directamente al rendimiento del corte por láser.
El aire comprimido utilizado para el corte por láser debe tratarse adecuadamente para eliminar contaminantes tales como:
- Humedad
- Aceite
- Polvo
- Partículas
- Otros contaminantes que puedan afectar a la trayectoria óptica o al proceso de corte
Un aire comprimido de mala calidad puede provocar un corte inestable, una calidad de borde inconsistente, la contaminación de la boquilla y un mayor consumo de lentes de protección.
Por lo tanto, el costo real del corte con aire no se limita al precio de la electricidad. Debe evaluarse considerando el costo total del compresor, el tratamiento del aire, el mantenimiento, el consumo energético, los consumibles y el rendimiento del corte.
VI. Cómo obtener mejores resultados en el corte por láser con aire comprimido
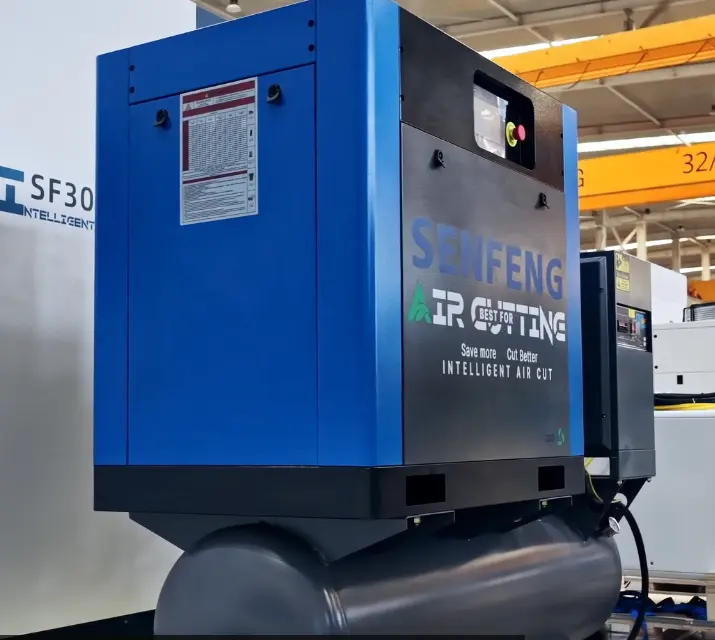
El simple hecho de conectar un compresor a un láser de fibra no garantiza un buen rendimiento en el corte con aire. Todo el sistema de suministro de aire debe ajustarse a los requisitos del proceso de corte por láser.
1. Mantenga el aire seco y limpio
La humedad y el aceite resultan especialmente problemáticos. La presencia de agua o aceite en el flujo de gas de corte puede afectar a la estabilidad del proceso de corte y, potencialmente, contaminar los componentes ópticos.
Por tanto, un compresor, un secador, un sistema de filtración y un sistema de control de la calidad del aire adecuados son elementos fundamentales para una solución de corte con aire comprimido que resulte fiable.
2. Utilice la presión correcta
La presión del aire comprimido no puede determinarse de forma independiente; depende del material, el espesor, el diámetro de la boquilla, la potencia del láser y la velocidad de corte.
Una mayor presión no implica necesariamente un mejor resultado. Una presión excesiva puede aumentar el consumo de gas y alterar el proceso de corte, mientras que una presión insuficiente puede impedir la eliminación eficaz del material fundido.
Por tanto, un compresor, un secador, un sistema de filtración y un sistema de control de la calidad del aire adecuados son componentes importantes de una solución fiable de corte con aire comprimido.
2. Utilice la presión correcta
La presión del aire comprimido no puede elegirse al margen del material, el espesor, el diámetro de la boquilla, la potencia del láser y la velocidad de corte.
Una presión más alta no siempre es mejor. Una presión excesiva aumenta el consumo de gas y puede alterar el proceso de corte; una presión insuficiente, en cambio, puede no expulsar eficazmente el material fundido.
El mejor enfoque consiste en optimizar la presión junto con la velocidad de corte, la posición del enfoque, la selección de la boquilla y la potencia del láser.
3. Adaptar el corte con aire a la aplicación
La pregunta más importante no es:
«¿Se puede cortar este material con aire?»
Una pregunta más adecuada sería:
«¿Se puede cortar este material con aire cumpliendo, al mismo tiempo, con los requisitos de calidad y los costes de producción establecidos?»
Esta distinción evita que los fabricantes elijan el aire comprimido simplemente por su bajo coste, solo para descubrir después que las tareas adicionales de rectificado, limpieza o reprocesamiento anulan el ahorro previsto.
VII. ¿Puede el corte inteligente con aire hacer que el uso de aire comprimido sea más fiable?
Aquí es donde está evolucionando la tecnología de aire comprimido.
El corte con aire tradicional depende en gran medida de la calidad y la estabilidad del sistema externo de aire comprimido. Las variaciones en la presión, la humedad, la presencia de aceite, el rendimiento de la filtración o las condiciones operativas del compresor pueden afectar a la estabilidad del corte.
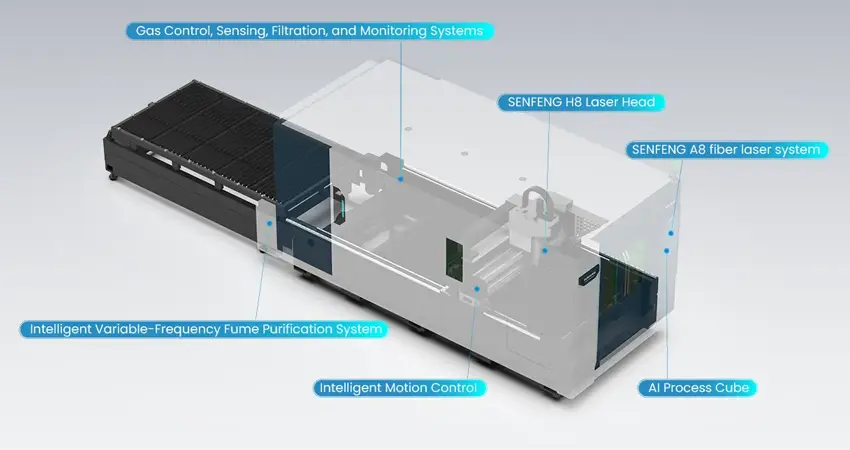
El sistema de corte inteligente con aire de SENFENG adopta un enfoque más integral al combinar la gestión del aire comprimido con sensores inteligentes, control de gases, optimización del proceso de corte y control de la máquina.
En lugar de considerar el aire comprimido simplemente como un sustituto económico del nitrógeno, el sistema está diseñado para abordar uno de los mayores desafíos del corte con aire: mantener una calidad del aire estable y controlable durante todo el proceso de producción.
Su sistema inteligente de control de gases permite supervisar las condiciones del aire y reaccionar ante situaciones anómalas, mientras que la optimización del proceso ayuda a ajustar los parámetros de corte según el material y la aplicación. Esto resulta especialmente valioso para los fabricantes que desean ampliar el uso de aire comprimido sin renunciar a una calidad de producción constante.
El objetivo no es afirmar que el aire comprimido deba sustituir al nitrógeno o al oxígeno en todas las aplicaciones. Por el contrario, el sistema de corte con aire inteligente de SENFENG ofrece una forma más controlada de utilizar aire comprimido, allí donde resulta técnica y económicamente razonable.
VIII. ¿Cuándo optar por el aire comprimido para el corte láser?
Por lo general, conviene considerar el aire comprimido cuando se dan varias de las siguientes condiciones:
- Se procesan grandes volúmenes de acero al carbono, acero inoxidable o aluminio.
- Las aplicaciones permiten cierto grado de oxidación o decoloración en los bordes.
- La reducción de los costes del gas de asistencia constituye un objetivo de producción prioritario.
- Desea reducir la dependencia del nitrógeno adquirido externamente.
- Sus piezas se someterán a procesos posteriores como pintura, recubrimiento, soldadura u otros tratamientos.
- Dispone de un sistema de aire comprimido de alta presión diseñado adecuadamente.
- Su máquina de corte por láser admite el corte optimizado con aire comprimido.
Por otro lado, el nitrógeno puede seguir siendo la mejor opción cuando el borde de corte debe presentar un acabado brillante, estar libre de oxidación y estar listo para la soldadura u otros procesos de acabado de alta calidad.
Del mismo modo, el oxígeno puede resultar ventajoso en ciertas aplicaciones con acero al carbono de gran espesor, donde la reacción exotérmica del corte aporta una mejora significativa en la productividad.
Conclusión
Entonces, ¿qué materiales se pueden cortar por láser utilizando aire comprimido?
Entre los materiales más comunes se encuentran el acero dulce, el acero inoxidable y el aluminio; el espesor máximo procesable y el rendimiento del corte dependen de factores como la potencia del láser, el tipo de material, su espesor, la configuración de la boquilla, la presión y pureza del aire, y los parámetros de corte.
El aire comprimido no es simplemente una versión más económica del nitrógeno; posee sus propias ventajas y limitaciones. Su mayor potencial reside en aquellas aplicaciones en las que los fabricantes pueden aceptar cierto grado de oxidación a cambio de una reducción sustancial en los costes del gas de asistencia.
Por tanto, en las operaciones modernas de corte por láser de fibra, la mejor estrategia no consiste en utilizar un único gas para todo. En su lugar, se debe elegir entre aire comprimido, nitrógeno u oxígeno en función del material, el espesor, los requisitos de calidad del borde y el coste total de producción. Cuando el aire comprimido se controla y optimiza adecuadamente, puede convertirse en un gas de asistencia práctico y económico, más allá de ser una simple alternativa de bajo coste.
FAQ
¿Qué materiales se pueden cortar por láser utilizando aire comprimido?
El aire comprimido se utiliza habitualmente para el corte de acero dulce, acero inoxidable y aluminio. La idoneidad depende del tipo de material, su espesor, la potencia del láser, los requisitos de calidad del borde y el sistema de aire disponible.
¿Es adecuado el aire comprimido para el corte por láser de acero inoxidable?
Sí, siempre que sea aceptable cierto grado de oxidación o decoloración en el borde. Por lo general, se prefiere el nitrógeno cuando el borde de corte debe permanecer brillante y libre de oxidación.
¿Puede el aire comprimido sustituir al nitrógeno en el corte por láser?
El aire comprimido puede sustituir al nitrógeno en determinadas aplicaciones donde el coste es un factor crítico. El nitrógeno sigue siendo la mejor opción cuando se requiere un acabado más limpio en los bordes, ya sea por motivos estéticos, para minimizar la oxidación o debido a requisitos de soldadura posteriores.
¿Qué calidad de aire se requiere para el corte láser con aire comprimido?
El aire debe estar seco, limpio y correctamente filtrado. La presencia de humedad, aceite o partículas puede reducir la estabilidad del proceso de corte y aumentar la contaminación de las boquillas y las lentes de protección.
¿Pueden todas las máquinas de corte láser de fibra utilizar aire comprimido?
La compatibilidad depende de la máquina, el cabezal de corte, el rango de presión del gas, el compresor, el secador, el sistema de filtración y los parámetros del proceso. Es necesario verificar la configuración completa y realizar cortes de prueba antes de iniciar la producción.