Cómo influyen la presión y la calidad del aire en el corte láser con aire
En el corte por láser de fibra, el gas auxiliar participa activamente en el proceso. Aunque muchos operadores se centran en la potencia, la velocidad y la posición de foco, la presión y la calidad del aire suelen recibir menos atención. Si se controlan bien, el sistema trabaja de forma estable; si se controlan mal, incluso una máquina de 12 kW puede producir escoria, rebabas y bordes irregulares.
Este artículo explica cómo la presión y la calidad del aire influyen en el corte, describe defectos habituales y ofrece pautas prácticas para optimizar el sistema. Los valores concretos deben confirmarse con la tabla del fabricante y pruebas sobre el material real.
I. Por qué el aire auxiliar es importante en el corte por láser de fibra
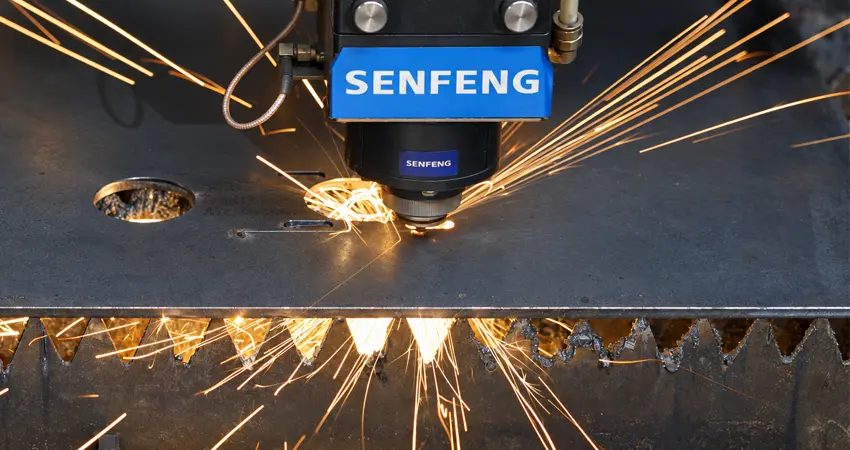
El aire auxiliar cumple tres funciones principales. Expulsa el metal fundido de la ranura antes de que se solidifique, protege la lente de enfoque y la ventana protectora frente a salpicaduras y vapores, y ayuda a refrigerar la zona afectada por el calor para limitar la deformación.
El aire comprimido puede ser una opción económica para acero dulce fino o medio y piezas sin exigencias visuales estrictas. El coste real frente al nitrógeno u oxígeno depende del precio local de la energía, el compresor, el tratamiento del aire y la aplicación.
Las palabras clave son «seco» y «sin aceite». Si la calidad cae por debajo de lo especificado, el mismo sistema que ahorra gas puede contaminar las lentes y aumentar los rechazos.
II. Cómo afecta la presión del aire a la calidad de corte
Cuando el láser funde el metal, el gas debe vencer la viscosidad y la tensión superficial del baño fundido para expulsarlo por la ranura. La presión aporta la fuerza necesaria, pero la relación no es lineal: cada combinación de material y espesor tiene un intervalo óptimo.
Un estudio sobre acero inoxidable AISI 304 citado en el texto original observó mejoras con una boquilla supersónica diseñada para mantener un chorro estable a 4,87 bar. El resultado no se debió simplemente a aumentar la presión, sino a conservar un flujo uniforme y sin ondas de choque. Los datos deben interpretarse dentro de las condiciones del estudio.
1. Presión insuficiente
Una presión insuficiente es una causa frecuente de escoria y rebabas. Si el metal fundido no se expulsa por completo, se enfría y se adhiere al borde inferior, formando depósitos duros difíciles de retirar.
La baja presión también reduce la refrigeración de la zona de corte. Puede ampliar la zona afectada por el calor, deformar láminas finas y, en casos graves, provocar cortes incompletos.
2. Presión excesiva
Superar el intervalo óptimo tampoco resuelve el problema. Una presión excesiva puede generar turbulencias a la salida de la boquilla y empujar el material fundido contra los bordes. El resultado puede ser estriado, superficie ondulada y calidad irregular.
La presión alta también acelera el desgaste de la boquilla. Una boquilla desgastada pierde concentricidad y altera el patrón del flujo, lo que puede favorecer quemaduras secundarias y oxidación.
III. Ajustes de presión según el material y el espesor
La presión óptima depende del material, el espesor, el gas, la potencia y la boquilla. Los intervalos citados en el texto original son solo referencias iniciales; utilice siempre los parámetros aprobados por el fabricante y confirme el resultado con pruebas de corte.
Incluso el mismo material puede requerir ajustes por diferencias de lote, diseño de boquilla o temperatura ambiente. Mantenga un registro de parámetros para cada combinación de material y espesor.
IV. Cómo afecta la calidad del aire al rendimiento del corte
1. Tres tipos de contaminantes
El aire comprimido de taller puede contener vapor de agua, aceite y partículas sólidas. Sus efectos suelen acumularse con el tiempo.
- El vapor de agua puede condensarse al expandirse y enfriarse el aire. Las gotas contaminan la óptica, alteran la transmisión del haz y desplazan el foco. La humedad también puede corroer componentes internos y tuberías.
- El vapor de aceite resulta especialmente perjudicial para la óptica. Una película microscópica sobre la ventana protectora absorbe energía y se calienta rápidamente, lo que puede producir manchas, grietas y fallos prematuros.
- Las partículas sólidas, como polvo, óxido o residuos de tuberías antiguas, pueden rayar superficies ópticas y obstruir la boquilla. Incluso una partícula pequeña puede alterar la simetría del flujo y degradar el corte.
2. Costes reales de una mala calidad del aire
El aire contaminado no solo afecta al borde. También acorta la vida de las lentes, válvulas y componentes neumáticos, y dificulta el diagnóstico porque la causa permanece oculta en el suministro de aire.
Una filtración bien mantenida puede prolongar la vida útil de la óptica al impedir que los contaminantes lleguen al cabezal. La mejora real y el plazo de retorno dependen del entorno, las horas de trabajo, la calidad inicial del aire y el mantenimiento.
3. Norma ISO 8573-1
ISO 8573-1 ofrece un marco para especificar partículas, agua y aceite en el aire comprimido. La clase necesaria para corte láser depende de la máquina y del proceso; no debe suponerse una clase universal. Especifique los límites en la entrada de la máquina según el fabricante.
En muchas instalaciones se requiere algo más que un secador frigorífico: secado por adsorción, filtros coalescentes para aceite y filtración en el punto de uso. El diseño debe basarse en el caudal, la presión, el punto de rocío y los límites permitidos.
V. Cómo diagnosticar defectos habituales del aire auxiliar
1. Escoria y rebabas
Si aparece escoria gruesa y adherida en el borde inferior, una posible causa es presión insuficiente, pero también deben revisarse foco, velocidad, boquilla y potencia. Ajuste la presión en pequeños incrementos dentro del rango aprobado y realice pruebas antes de continuar.
2. Calidad desigual del borde
Si un lado queda limpio y el otro áspero, revise la alineación y el estado de la boquilla. Una pequeña salpicadura puede romper la simetría del flujo. Limpie o sustituya la boquilla según el procedimiento del fabricante; no use abrasivos salvo que estén expresamente autorizados.
3. Opacidad y marcas de quemado en la lente
Si la lente protectora presenta gotas, residuos aceitosos o quemaduras, revise primero el suministro de aire. Compruebe el secador, los filtros coalescentes, el drenaje y el filtro situado junto a la máquina. En climas húmedos, verifique que el secador tenga capacidad suficiente para las condiciones más exigentes.
VI. Diseño del sistema y buenas prácticas de mantenimiento
1. Dimensionamiento del compresor
El compresor debe dimensionarse según el consumo real del láser, la presión de trabajo y las pérdidas del sistema. Los datos concretos de caudal deben obtenerse del proveedor de la máquina. Si otros equipos comparten la red, pueden ser necesarios un depósito dedicado o un elevador de presión para evitar caídas durante el corte.
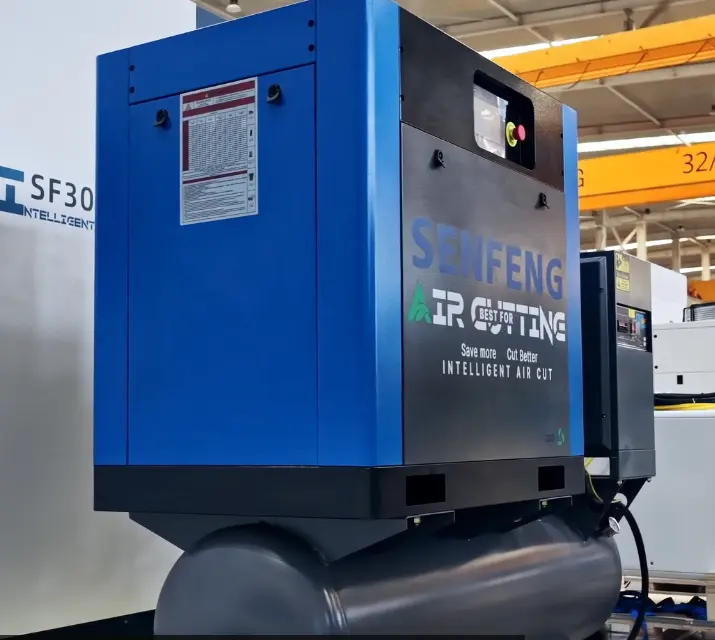
La comparación energética entre un compresor inteligente y uno convencional depende del diseño, el punto de trabajo y la aplicación. Evalúe el consumo específico con datos medidos y no solo con la potencia nominal del motor.
2. Establezca un programa de mantenimiento
Un programa disciplinado evita muchos problemas de calidad. Drene depósitos según las instrucciones, supervise el punto de rocío, revise la saturación del secador y cambie los elementos filtrantes según la caída de presión o el intervalo indicado por el fabricante. Inspeccione la boquilla y la lente al inicio de cada turno.
3. Monitorización y verificación
La monitorización preventiva es más eficaz que reaccionar después de un fallo. Mida la presión en la entrada del cabezal, registre tendencias e instale un sensor de punto de rocío cuando sea necesario. Las alertas por presión diferencial ayudan a identificar filtros obstruidos antes de que la contaminación alcance la óptica.
Conclusión
La presión y la calidad del aire influyen directamente en la calidad del corte, el coste operativo y la vida del equipo. La presión adecuada expulsa el material fundido sin generar turbulencias; el aire limpio y seco protege la óptica y mantiene estable el proceso.
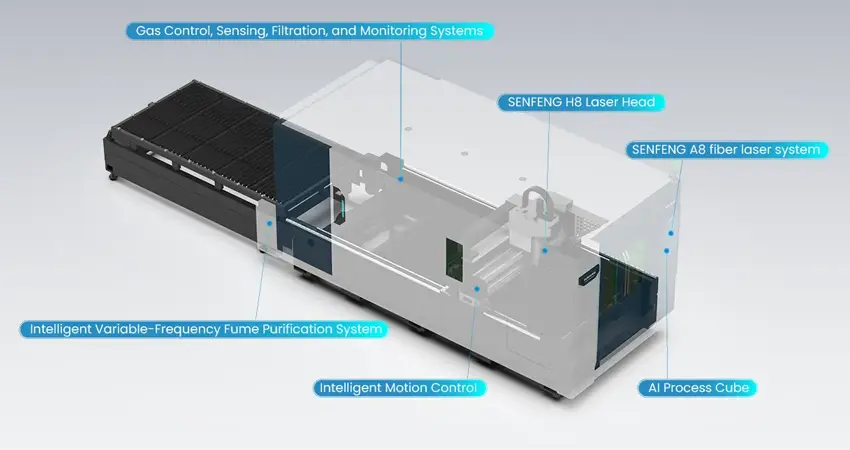
En un sistema de corte inteligente con aire, la detección, el control y la realimentación pueden mostrar la presión, la limpieza, el caudal y las tendencias del sistema. Estas funciones reducen ajustes manuales, pero no sustituyen la validación de parámetros, el mantenimiento ni las pruebas sobre la pieza real.
FAQ
¿Qué presión debe utilizarse en el corte láser con aire?
No existe un valor universal. Parta de la tabla del proveedor y confirme el resultado con el material, espesor, boquilla y calidad de borde reales.
¿Una presión más alta siempre mejora la calidad de corte?
No. Una presión baja puede dejar escoria; una excesiva puede generar turbulencias, bordes inestables y consumo innecesario.
¿Qué limpieza necesita el aire comprimido para el corte láser?
El aire que llega al cabezal debe estar seco, sin aceite y filtrado. Defina límites de partículas, agua y aceite mediante ISO 8573-1 y los requisitos del fabricante.
¿Por qué cae la presión del aire durante el corte?
Las causas habituales son un compresor insuficiente, filtros obstruidos, fugas, poco volumen de acumulación o consumo simultáneo de otros equipos.
¿Puede el aire comprimido sustituir al nitrógeno?
Sí, en muchas aplicaciones de acero dulce y en determinadas piezas de acero inoxidable o aluminio donde se admite una ligera oxidación. Confirme siempre mediante una prueba de corte.