Cómo cortar acero galvanizado: por qué elegir el corte por láser
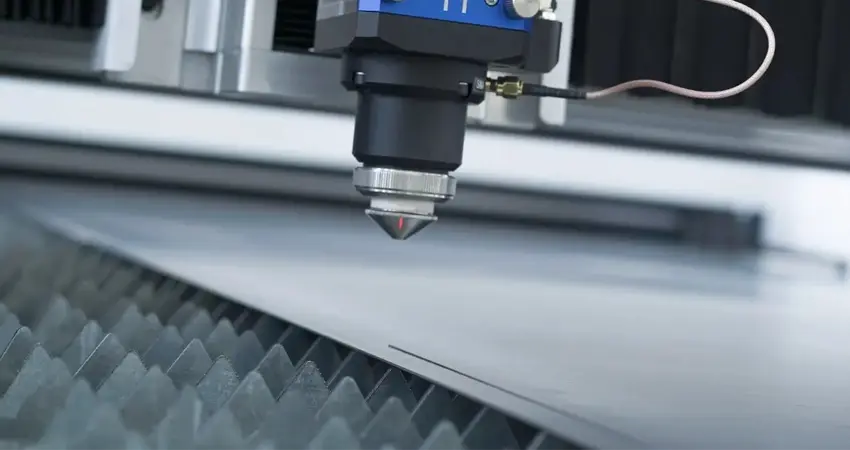
El acero galvanizado, un tipo de acero recubierto con una capa protectora de zinc, es una piedra angular de la fabricación metálica moderna, apreciado por su resistencia a la corrosión en las industrias automotriz, de construcción y de electrodomésticos. Sin embargo, cortarlo plantea desafíos específicos. La razón es que su recubrimiento de zinc se vaporiza a sólo 907°C, muy por debajo del punto de fusión del acero, ~1370°C, lo que genera humos volátiles e interfiere con el proceso de corte. Por eso es fundamental seleccionar el método y la tecnología de corte adecuados. Entre todas las opciones disponibles, el corte por láser se destaca como una opción superior debido a su alta precisión, eficiencia y rentabilidad.
I. Ventajas principales del corte por láser de acero galvanizado
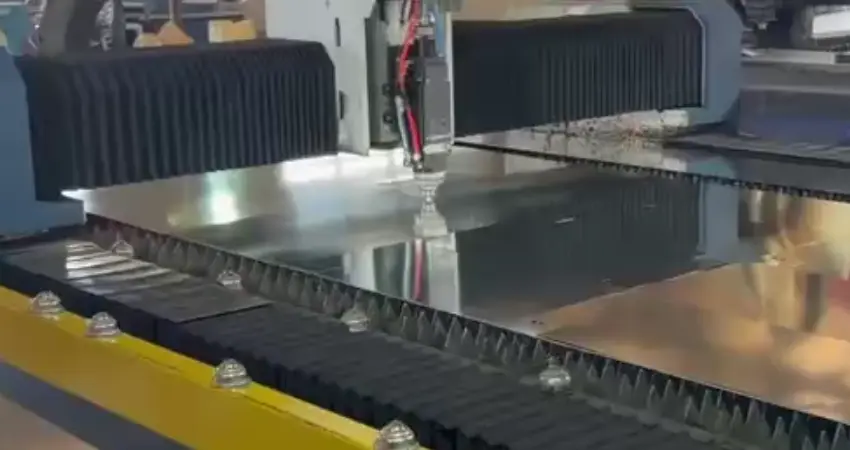
El corte por láser ofrece varios beneficios distintos que lo convierten en el método preferido al cortar acero galvanizado:
1. Calidad de corte excepcional con daño mínimo a la capa de zinc
Como proceso sin contacto, el corte por láser preserva la integridad del recubrimiento de zinc adyacente al corte y mantiene la resistencia a la corrosión del material donde más importa. El haz láser de alta precisión produce bordes limpios y sin rebabas que a menudo eliminan la necesidad de un acabado secundario.
2. Procesamiento sin contacto y respetuoso con el medio ambiente
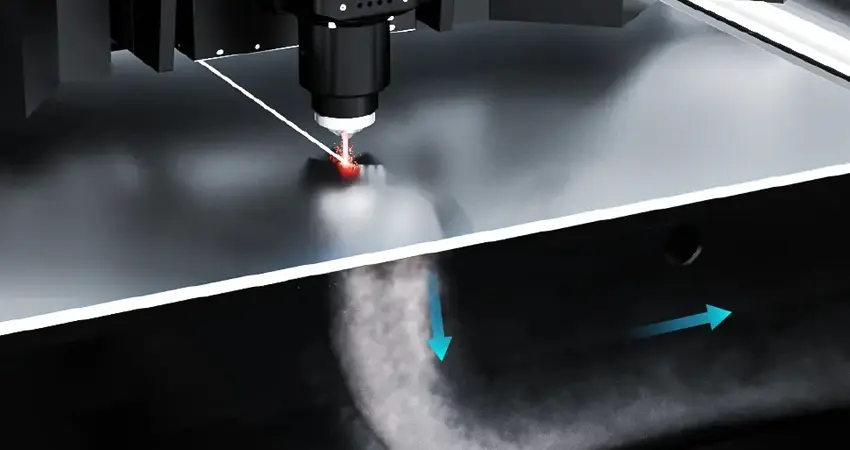
A diferencia de los métodos mecánicos que contactan físicamente y tensionan el material, el corte por láser utiliza rayos enfocados para fundir y vaporizar la superficie del metal sin desgaste ni deformación de la herramienta. Los sistemas modernos también adoptan algunos sistemas avanzados de extracción de humos para gestionar de forma segura las emisiones de óxido de zinc.
3. Los bordes sin rebabas reducen el posprocesamiento
Los bordes de acero galvanizado cortados con láser están notablemente limpios, con mínima escoria o rebabas. Esto reduce significativamente, o elimina por completo, el rectificado, el desbarbado y otras operaciones secundarias, agilizando su flujo de trabajo.
4. Alta eficiencia y flexibilidad
El corte por láser ofrece alta velocidad, especialmente en láminas de calibre fino a medio, y al mismo tiempo admite geometrías complejas, esquinas afiladas y agujeros pequeños que otros métodos no pueden lograr.
5. Deformación térmica mínima
Los rayos láser altamente enfocados crean una zona estrecha afectada por el calor (HAZ), lo que reduce la deformación y la distorsión en comparación con el corte por plasma o por oxicombustible. Esto es particularmente valioso para cortar acero galvanizado, donde el calor excesivo puede comprometer el recubrimiento de zinc en un área más amplia.
6. Reducción significativa de los costos generales
Al combinar ahorros de mano de obra (debido al posprocesamiento mínimo), ahorros de materiales (debido a la reducción de desperdicios y menos rechazos) y eficiencia operativa (como alta velocidad y bajo desgaste de consumibles), el corte por láser ofrece una convincente ventaja en el costo total de propiedad.
II. Capacidades de procesamiento del acero galvanizado cortado por láser
| Parámetro | Capacidad |
| Espesor del material | Normalmente de 0,5 mm a más de 30 mm (depende de la potencia del láser) |
| Velocidad de corte | Rápido para láminas delgadas; varía según el espesor y la potencia del láser |
| Precisión de posicionamiento | ±0,05 mm/m |
| Precisión de posicionamiento repetido | ±0,03 mm |
| Ancho de ranura | < 0,5 mm (permite tolerancias ajustadas y contornos intrincados) |
| Calidad de borde | Baja rugosidad, mínimas rebabas y mínimas salpicaduras. |
| ZAT | Área pequeña: distorsión mínima y daño al recubrimiento |
III. Corte por láser VS. Corte por plasma VS. Cizalla mecánica: una comparación completa
Al cortar acero galvanizado, comúnmente se consideran 3 métodos: corte por láser, corte por plasma y cizallamiento mecánico. Así es como se comparan:
| Aspecto | Corte por láser | Corte por plasma | Cizalla Mecánica |
| Calidad de corte | Excelente, alta precisión, con mínimas rebabas y escoria; bordes limpios | Bien; puede requerir desbarbado y rectificado secundario; corte más ancho (1-4 mm) | Bueno sólo para cortes rectos; los bordes ásperos pueden requerir limado |
| Velocidad de corte | Muy rápido en láminas finas/medianas | Rápido (especialmente para las placas más gruesas) | Lento; Limitado por operaciones manuales o capacidad de la máquina. |
| Compatibilidad de materiales | Acero galvanizado, acero inoxidable al carbono, acero inoxidable, aleación de aluminio, cobre, etc. | Sólo metales conductores (acero, inoxidable, aluminio, cobre, latón) | Metales ferrosos y no ferrosos; limitado a láminas delgadas |
| Rango de espesor | 0,5 mm a 30 mm y más | Hasta 75 mm si se realizan operaciones portátiles; 32 mm (mecanizado) | Normalmente hasta 25 mm, pero propenso a deformarse los bordes |
| Zona afectada por el calor (ZAT) | Pequeño, con mínima distorsión térmica | Más grande; efectos térmicos más pronunciados | Ninguno (corte en frío) |
| Flexibilidad del contorno | Muy alto: formas complejas, esquinas afiladas, agujeros pequeños | Bajo: contornos internos limitados; esquinas redondeadas; agujeros grandes | Muy bajo: solo cortes rectos |
| Se requiere posprocesamiento | Mínimo o ninguno; a menudo listo para soldar o pintar | A menudo es necesario rectificar, desbarbar y eliminar la oxidación de la superficie. | A menudo es necesario limar o pulir |
| Desgaste de herramientas | Sin contacto; sin desgaste de herramientas | Sin contacto; electrodos y boquillas consumibles | Desgaste significativo de la cuchilla; mantenimiento frecuente necesario |
| Costos operativos | Mayor inversión inicial; menores costos por pieza a escala | Menores costos de equipo; costos operativos moderados | Bajos costos de equipo; alta mano de obra y mantenimiento |
| Portabilidad | No | Sí (como sistemas de plasma de aire) | Sí |
| Impacto del recubrimiento de zinc | Daño mínimo: preserva la protección contra la corrosión | Más recubrimiento quemado y salpicaduras | La deformación del borde puede comprometer el recubrimiento. |
Información clave: El corte por láser destaca por su precisión, calidad de los bordes y flexibilidad, lo que lo convierte en la opción preferida para piezas complejas y acabados de alta calidad. El corte por plasma sigue siendo viable para placas muy gruesas donde la precisión es menos crítica. El cizallamiento mecánico se limita a cortes rectos básicos y no ofrece ninguna ventaja significativa en la producción moderna de alta mezcla.
IV. Elección del gas auxiliar adecuado para el corte por láser de acero galvanizado
La elección del gas auxiliar es importante para lograr resultados óptimos al cortar con láser acero galvanizado. Existen tres opciones principales, cada una con características distintas:
1. Corte con nitrógeno (recomendado para la mayoría de aplicaciones galvanizadas)
El nitrógeno actúa como gas protector inerte, previniendo la oxidación y produciendo bordes brillantes y limpios sin decoloración. Este es el método preferido para cortar acero galvanizado porque preserva la resistencia a la corrosión del material y ofrece un corte de alta velocidad en láminas de delgadas a medianas. Su inconveniente es el mayor consumo de gas y los costes, aunque los modernos sistemas de nitrógeno a alta presión optimizan la eficiencia.
2. Corte de oxígeno
El oxígeno reacciona con el metal para crear una reacción exotérmica que acelera el corte. Este método es rentable y adecuado para láminas de acero al carbono mucho más gruesas, pero produce un borde oxidado (incrustaciones de óxido) en el acero galvanizado. Esta capa de óxido puede causar problemas de soldadura, ya que puede provocar inclusiones y porosidad en las uniones soldadas. No recomendado para acero galvanizado donde la calidad de la soldadura es importante.
3. Corte de aire
El aire comprimido ofrece los costes operativos más bajos y es muy económico para láminas delgadas. Sin embargo, el aire contiene aproximadamente un 20 % de oxígeno, lo que provoca trazas de oxidación y coloración amarillenta en los bordes cortados. También tiende a producir rebabas en el fondo y puede provocar bordes oscurecidos. Si bien es rentable, muchos fabricantes evitan el corte con aire del acero galvanizado debido a su impacto en la calidad de los bordes y la necesidad de posprocesamiento.
| Gas | Calidad de borde | Velocidad | Costos | Idoneidad para acero galvanizado |
| nitrógeno | Brillante, libre de óxido, listo para soldar | Alta en chapas finas y medias | Más alto | Óptimo: conserva el recubrimiento y produce cortes limpios |
| Oxígeno | Oxidado, requiere limpieza. | Alto (placas gruesas) | moderado | No recomendado: el óxido causa problemas de soldadura |
| aire | Amarillentas, posibles rebabas | Comparable al nitrógeno | Más bajo | Limitado: compromiso de calidad, se necesita posprocesamiento |
Recomendación: Para la mayoría de los usuarios de corte de acero galvanizado, el nitrógeno a alta presión es la opción óptima, ya que ofrece la calidad de borde y la productividad necesarias mientras se mantiene la resistencia a la corrosión del material.
V. ¿Qué es el corte de película protectora específico por láser?
El acero galvanizado suele venir con una película protectora, que suele ser una película adhesiva a base de PET o PE, que se aplica a la superficie para evitar arañazos, huellas dactilares y contaminación durante la manipulación y el almacenamiento. Sin embargo, estas películas plantean un desafío durante el corte por láser: la alta temperatura y las salpicaduras de metal fundido pueden quemar, derretir o adherirse a la película, arruinando el acabado de la superficie y requiriendo una limpieza que requiere mucho tiempo.
El corte de película protectora específico por láser se refiere al proceso especializado de cortar con láser acero galvanizado (u otros metales recubiertos) preservando al mismo tiempo la integridad de la película protectora en las partes no cortadas de la lámina. Esto se logra a través de:
- Parámetros láser optimizados: configuraciones de baja potencia y alta velocidad que vaporizan limpiamente el metal sin generar escorias fundidas excesivas que puedan adherirse o quemar la película.
- Mesas de Trabajo Especializadas: Sistemas de soporte de material de cerdas suaves o a base de vacío que sujetan la lámina sin rayar ni estropear la superficie del film.
- Gas auxiliar limpio: Nitrógeno de alta pureza o aire limpio y seco para crear un ambiente de corte limpio y evitar que las marcas de oxidación contaminen la superficie protegida.
- Extracción avanzada de humos: Eliminación eficiente de partículas finas y humos de óxido de zinc para evitar que vuelvan a depositarse en la película.
El resultado es una pieza terminada con una película protectora impecable e intacta en todas las superficies no cortadas, lista para su manipulación y procesamiento posterior sin riesgo de dañar la superficie.
VI. ¿Cómo seleccionar una máquina cortadora por láser de acero galvanizado?
Al elegir un sistema de corte por láser para acero galvanizado, considere estos factores clave:
- Potencia del láser: una potencia más alta (por ejemplo, 6 kW-15 kW) permite un corte más rápido y un procesamiento de materiales más gruesos. Para láminas de acero galvanizado típicas (2-8 mm), los láseres de fibra de 6 kW a 12 kW ofrecen un rendimiento excelente.
- Cabezal de corte y boquilla: elija un sistema con cabezales de corte robustos y diseños de boquilla optimizados para el suministro de gas a alta presión para manejar el vapor de zinc de manera efectiva.
- Extracción de humos: Esencial, lo que puede garantizar que el sistema tenga una extracción de humos de alta capacidad para eliminar de forma segura los vapores de óxido de zinc.
- Software y control: busque bibliotecas de parámetros inteligentes para acero galvanizado, incluidas «funciones de perforación» especializadas que limpian previamente el recubrimiento de zinc antes del corte a máxima potencia.
- Servicio y soporte: los fabricantes con experiencia en aplicaciones pueden proporcionar parámetros personalizados y optimización de procesos para materiales galvanizados.
VII. Conclusión final
El corte por láser se ha consolidado firmemente como el método superior para trabajar con acero galvanizado. Ofrece una precisión inigualable, bordes limpios que eliminan el posprocesamiento, una distorsión térmica mínima y un importante ahorro de costos generales en comparación con el corte por plasma o el cizallamiento mecánico. Con el gas auxiliar adecuado (nitrógeno a alta presión) y parámetros de proceso optimizados, los fabricantes pueden lograr resultados consistentes y de alta calidad al tiempo que preservan la resistencia a la corrosión del material.
SENFENG ofrece soluciones avanzadas de corte por láser de fibra diseñadas para el procesamiento de acero galvanizado. Nuestros sistemas cuentan con bibliotecas de procesos inteligentes, cabezales de corte de alto rendimiento y extracción de humos integrada, lo que brinda la alta productividad y calidad que necesita para seguir siendo competitivo.
¿Listo para mejorar su corte de acero galvanizado? Póngase en contacto con SENFENG hoy para una consulta o solicite una demostración en vivo. Deje que nuestros expertos técnicos le ayuden a lograr cortes más limpios, mayor eficiencia y menores costos operativos totales.
FAQ
¿Se puede cortar acero galvanizado con láser?
Sí. Un láser de fibra puede producir cortes precisos si se ajustan correctamente la potencia, la velocidad, el enfoque y el gas auxiliar.
¿Qué gas auxiliar ofrece el borde más limpio?
El nitrógeno suele elegirse cuando se busca minimizar la oxidación. El aire puede reducir costes en trabajos compatibles, mientras que el oxígeno deja un borde más oxidado.
¿Es necesario extraer los humos de zinc?
Sí. El corte genera partículas y humos de óxido de zinc, por lo que se necesita extracción localizada eficaz y las medidas de seguridad definidas para la instalación.
¿El láser elimina toda la capa de zinc?
No. La capa se ve afectada principalmente en el borde y la zona térmica cercana. En piezas expuestas a corrosión, puede ser necesario proteger el canto después del corte.