Cómo reducir los costos de corte láser con aire comprimido
I. Breve introducción: el aumento de los costos en la fabricación de metales
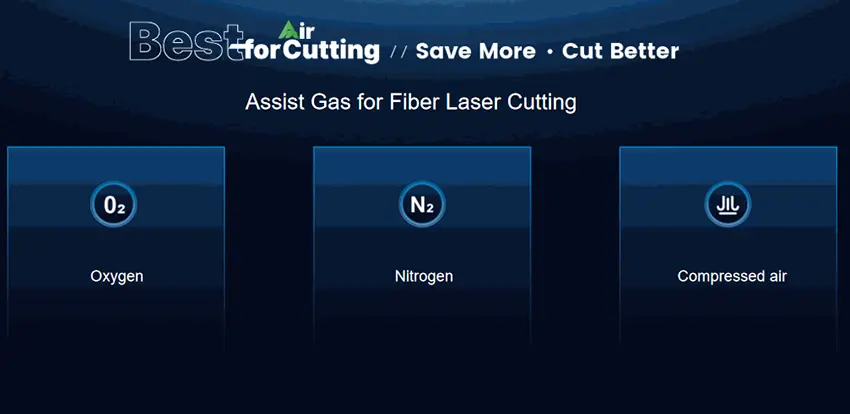
En el competitivo panorama manufacturero actual, los operadores de corte láser se enfrentan a una presión constante para reducir los costos de producción manteniendo una alta calidad y productividad. Entre los mayores gastos recurrentes se encuentra el gas auxiliar, un componente crítico pero costoso del corte láser. Durante años, el nitrógeno y el oxígeno han sido las opciones predeterminadas, pero su precio los ha convertido en una enorme carga financiera. Los costos del nitrógeno varían ampliamente, oscilando a menudo entre $40 y más de $100 por cilindro de 40 litros, según la región, llegando a alcanzar los $108 por cilindro en las zonas de habla rusa. Esto ha llevado a muchos fabricantes a preguntarse: ¿existe una alternativa más económica que no comprometa la calidad?
La solución reside en el aire comprimido. Si se implementa correctamente, el aire comprimido como gas auxiliar puede reducir los costos de gas hasta en un 75 % en comparación con el nitrógeno, a la vez que disminuye los costos totales hasta en un 20 %.
II. Comprensión de los factores que influyen en los costos del corte láser
Para apreciar el potencial de ahorro, es importante conocer el origen de los costos del corte láser. El gas auxiliar es uno de los servicios más costosos que se suministran a las máquinas de corte láser. Según análisis previos, el costo del suministro de gases auxiliares por sí solo puede representar hasta el 90 % del costo total de los servicios en una operación de corte láser. Por ello, la selección del gas es una de las decisiones más importantes para quienes buscan reducir costos.
- El corte con nitrógeno, apreciado por producir bordes libres de oxidación en acero al carbono, acero inoxidable y aluminio, tiene un precio elevado. El nitrógeno debe adquirirse en cilindros, a granel o generarse in situ, cada opción con costes significativos. Además, los usuarios de nitrógeno también se enfrentan a pérdidas prácticas: cuando el volumen del cilindro cae por debajo del 30 %, el nitrógeno restante se vuelve inutilizable, lo que genera importantes pérdidas y retrasos en las operaciones.
- El corte con oxígeno, eficaz para chapas gruesas de acero al carbono, suele generar bordes limpios, pero produce una oxidación severa que a menudo requiere un procesamiento secundario. Sin embargo, lo peor es que también genera humo y polvo densos, aumenta la dureza de la sección, lo que dificulta el roscado, y provoca sobrecalentamiento en las esquinas afiladas.
- el aire comprimido se compone aproximadamente de un 78 % de nitrógeno y un 21 % de oxígeno, lo que ofrece una solución intermedia muy rentable si se controla correctamente. El oxígeno proporciona un impulso exotérmico que acelera el corte, mientras que el nitrógeno protege los bordes cortados de la oxidación excesiva; todo ello a una fracción del coste de los gases puros.
III. Métodos prácticos para reducir los costos del corte láser con aire comprimido
1. Eliminar los costos de compra y logística de gas.
La forma más sencilla de ahorrar costes es eliminar la necesidad de comprar gases embotellados. El aire comprimido se genera in situ mediante un compresor de aire, sin gastos recurrentes de adquisición de gas. Una vez realizada la inversión inicial en el compresor y el sistema de filtrado, el gas auxiliar resulta prácticamente gratuito.
Este simple cambio genera ahorros mensuales inmediatos. Para un taller que utiliza 20 cilindros por semana a un precio promedio de $70 por cilindro, el costo semanal del gas es de $1400, lo que equivale a más de $67 000 al año. Al cambiar a aire comprimido, eliminará este gasto por completo. Para los usuarios en regiones remotas o en vías de desarrollo, este beneficio es aún mayor. Eliminar la dependencia de proveedores externos también elimina los riesgos logísticos y los precios elevados que suelen asociarse con el suministro de gas a zonas aisladas.
Recientemente, SENFENG ha lanzado un sistema inteligente de corte con aire comprimido. Gracias a su control totalmente integrado y sus componentes inteligentes, este sistema ha hecho que el corte por aire convencional sea más asequible y rentable. Nuestras pruebas demuestran que este sistema ahorra electricidad y consumibles (un ahorro anual de 27 000 CNY al reducir la cantidad de lentes de 5 a 2 por día). Por lo tanto, todos los usuarios disfrutarán de un ahorro total de 55 300 CNY al año.
2. Optimizar el tamaño del compresor para mejorar la eficiencia energética
Elegir el tamaño adecuado del compresor de aire también es fundamental para minimizar el consumo eléctrico. Muchos sistemas tradicionales de corte con aire comprimido utilizan compresores sobredimensionados que consumen energía innecesaria. Los sistemas inteligentes modernos están diseñados teniendo en cuenta un dimensionamiento preciso.
Un sistema inteligente que utiliza un compresor de aire inteligente de 15 kW puede realizar el mismo trabajo que antes requería una unidad de 22 kW, ahorrando más de 11,8 kWh por hora. Esto se traduce en una reducción de más del 20 % en el consumo total de energía. Para una operación típica de 8 horas diarias durante 300 días al año, esto representa un ahorro anual de 28 368 kWh. Con una tarifa promedio de electricidad industrial de 0,12 $ por kWh, esto supone un ahorro aproximado de 3400 $ al año solo en costos de electricidad.
Para implementar este método, los fabricantes deben verificar el uso actual de sus compresores de aire, calcular la demanda real de aire comprimido en función de los parámetros de corte y dimensionar correctamente el compresor de aire para que se ajuste a las necesidades operativas sin sobredimensionarlo.
3. Reducir la frecuencia de sustitución de consumibles
Como es sabido, el aire contaminado deteriora rápidamente las lentes y boquillas protectoras, lo que incrementa los costos de consumibles. La mala calidad del aire, cargado de aceite, agua o polvo, daña estos componentes, lo que requiere reemplazos frecuentes y provoca interrupciones en la producción.
Un sistema tradicional de corte con aire comprimido suele consumir 5 lentes al día. Con sistemas inteligentes de corte con aire comprimido de alta calidad que garantizan la limpieza del aire, este consumo se reduce a tan solo 2 lentes diarias. Con un coste medio por lente de 4 dólares (aproximadamente 30 yuanes), esto supone un ahorro anual de 3600 dólares por máquina. Si a esto se le suma la reducción en la frecuencia de reemplazo de boquillas, el ahorro total en consumibles puede alcanzar entre 4000 y 5000 dólares anuales.
Para lograr estos ahorros, los fabricantes deben invertir en equipos adecuados de filtrado y secado de aire. Los sistemas de filtración de alta gama eliminan el vapor de aceite, la condensación de agua y el polvo particulado según las normas ISO 8573-1 Clase 1, lo que garantiza una pureza del aire que protege los componentes ópticos sensibles.
4. Mejorar la velocidad de corte y el rendimiento
El corte con aire comprimido suele ofrecer una velocidad de procesamiento mayor que el corte con oxígeno al cortar placas de acero al carbono de grosor medio a fino. El contenido equilibrado de oxígeno proporciona un impulso exotérmico sin la reacción violenta que provoca el sobrecalentamiento en las esquinas afiladas, un problema frecuente con el oxígeno puro.
Los sistemas inteligentes de corte con aire comprimido han demostrado un aumento del 56 % en la velocidad de corte y una reducción del 46 % en el tiempo de corte en comparación con el corte tradicional con aire comprimido. Este corte más rápido reduce directamente los costos de mano de obra por pieza y aumenta la utilización de la máquina, lo que permite producir más piezas en el mismo tiempo.
Para un taller que opera en un solo turno, un aumento del 20 % en la productividad puede traducirse en 2 o 3 horas adicionales de corte productivo al día, lo que permite aumentar la capacidad sin necesidad de invertir en maquinaria nueva.
5. Minimizar los desperdicios y los retrabajos mediante una calidad constante
La calidad inconsistente del corte genera costosos desperdicios y retrabajos. Los sistemas tradicionales de corte con aire comprimido, sin control inteligente, producen resultados variables debido a las fluctuaciones en la calidad del aire, las variaciones en la habilidad del operario y la falta de monitoreo centralizado del proceso.
Los sistemas inteligentes modernos cuentan con una base de datos de procesos basada en IA que optimiza los parámetros con un solo clic. Esto elimina los ajustes manuales y garantiza una calidad de corte uniforme, independientemente de la habilidad del operario. Para los talleres que sufren escasez de mano de obra cualificada, esto resulta especialmente valioso, ya que reduce los costes de formación y minimiza las variaciones de calidad entre turnos.
Los fabricantes deben priorizar los sistemas inteligentes de corte por aire con monitoreo en tiempo real de la presión del aire, el punto de rocío y el contenido de aceite. Cuando los parámetros de calidad del aire se salen de los rangos aceptables, el sistema activa una alerta o ajusta automáticamente los procesos, previniendo problemas de calidad antes de que generen desperdicios.
6. Eliminar el desperdicio de gas
Los usuarios de nitrógeno suelen enfrentarse a un problema frustrante: cuando el volumen de la bombona cae por debajo del 30 %, el gas restante no se puede utilizar eficazmente, lo que provoca desperdicios y retrasos en las operaciones. Esta «zona congelada» puede representar hasta un 30 % del gas comprado que se desecha.
Sin embargo, el aire comprimido elimina por completo este desperdicio. Gracias a la generación in situ, no hay cilindros parcialmente usados, ni cantidades mínimas de pedido, ni preocupaciones por la caducidad del gas. El suministro de aire es continuo y se aprovecha al máximo, lo que garantiza que cada metro cúbico de aire comprimido contribuya a la producción.
Para los fabricantes, esto significa una previsión de costes precisa: los gastos de gas se vuelven fijos y predecibles, vinculados únicamente al consumo de electricidad en lugar de a las fluctuaciones de los precios del mercado del gas.
7. Simplificar el mantenimiento mediante la monitorización predictiva
La falta de mantenimiento supone un coste oculto en las instalaciones tradicionales. Los operarios se centran en la máquina láser, pero consideran el compresor de aire como algo secundario. Cuando se descuidan los cambios de aceite, los filtros o el desecante, la calidad del aire se deteriora, lo que conlleva una mayor tasa de fallos, una mala calidad del gas de salida y una menor vida útil.
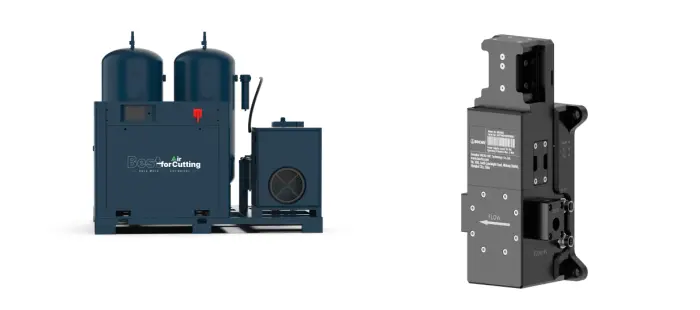
En cambio, nuestra solución inteligente de corte por aire aborda este problema mediante el mantenimiento predictivo. El sistema de monitorización integrado registra las horas de funcionamiento del compresor, el estado de los filtros y los parámetros de calidad del aire, proporcionando alertas tempranas antes de que los problemas menores se conviertan en paradas importantes. Para los fabricantes de metales, esto se traduce en muchas menos interrupciones no planificadas, menores costes de reparación y una mayor vida útil de los equipos.
8. Reducir el espacio ocupado y los costos de infraestructura
Los sistemas de aire comprimido requieren menos espacio que las áreas de almacenamiento de cilindros de nitrógeno, las cuales deben albergar estantes para cilindros, barreras de seguridad y sistemas de ventilación. Además, el nitrógeno requiere inspecciones de seguridad rigurosas y una manipulación cuidadosa de los cilindros debido al riesgo de asfixia.
Al pasarse al aire comprimido, los usuarios pueden liberar valioso espacio en planta para equipos productivos, al tiempo que reducen los gastos administrativos asociados con la gestión del inventario de gas, el alquiler de cilindros y el cumplimiento de las normas de seguridad.
IV. Cálculo del ahorro de costes: un ejemplo real
Para ilustrar el potencial de ahorro acumulado, consideremos un taller de fabricación de tamaño mediano con dos máquinas de corte láser que actualmente utilizan nitrógeno. El taller trabaja 8 horas al día, 300 días al año.
| Categoría de costo | Corte con nitrógeno | Corte de aire inteligente | Ahorros anuales |
| Compra de gas (20 bombonas/semana*$70*50 semanas) | $70,000 | $0 | $70,000 |
| Electricidad (ahorro de 28.368 kWh*$0,12) | Base | $3,400 ahorrados | $3,400 |
| Lentes (5/día vs 2/día *$4*300 días) | $6,000 | $2,400 | $3,600 |
| Boquillas | $2,000 | $800 | $1,200 |
| Ahorro total | $78,000 | $6,600 | $71,400 |
Este cálculo demuestra un ahorro anual superior a los 71 000 dólares por cada operación con dos máquinas. Al multiplicarlo por instalaciones más grandes o varios turnos, el impacto financiero se vuelve transformador.
V. Cómo superar las barreras de implementación
1. Abordar las dudas sobre la calidad del aire
La principal barrera para la adopción del aire comprimido ha sido la falta de control en la calidad del aire. Para solucionar esto, los fabricantes deberían:
- Seleccione compresores de aire con sistema integrado de secado y filtrado para suministrar aire que cumpla con las normas ISO 8573-1 Clase 1.
- Instale monitores de punto de rocío para garantizar la eliminación eficaz de la humedad.
- Realice programas regulares de reemplazo de filtros utilizando un sistema de monitoreo habilitado para IoT que le avise cuando los filtros se acerquen al final de su vida útil.
- Utilice compresores sin aceite siempre que sea posible o instale filtros de carbón activado para eliminar los vapores de aceite.
2. Formación y desarrollo de habilidades
Si bien el corte con aire comprimido ofrece un margen de tiempo de procesamiento más amplio que el corte con nitrógeno convencional, la inconsistencia en la habilidad del operario puede afectar los resultados. Los fabricantes deberían aprovechar los sistemas inteligentes con optimización de procesos basada en IA para reducir la dependencia del conocimiento especializado del operario.
3. Seleccione el sistema adecuado.
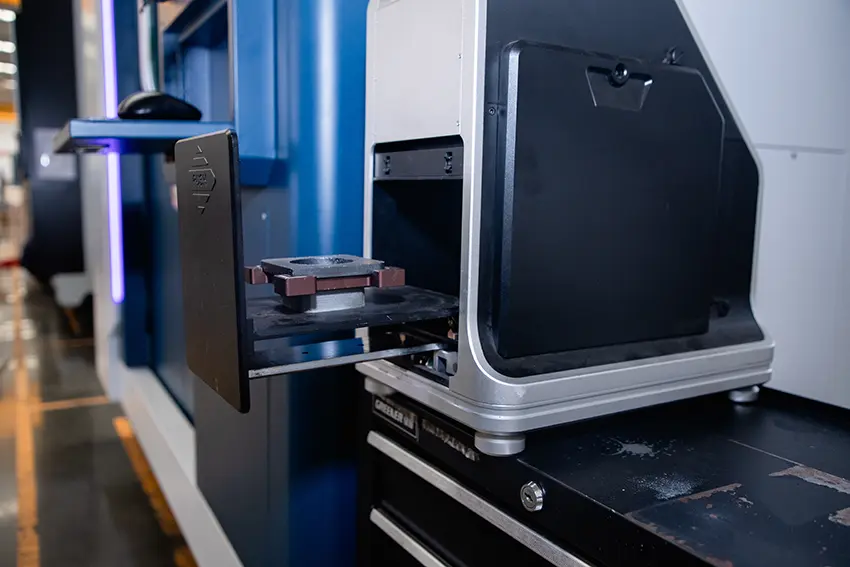
No todos los sistemas de aire comprimido ofrecen el mismo rendimiento. Al evaluar las opciones disponibles en los mercados globales, los fabricantes deben tener en cuenta lo siguiente:
- Diseño integrado con comunicación entre el compresor de aire, el sistema de filtrado, el cabezal de corte láser y otros componentes principales.
- Monitorización de la calidad del aire en tiempo real con alerta temprana automática.
- Base de datos de procesos de IA para la optimización de parámetros en tiempo real
- Componentes de alta eficiencia energética, incluidos variadores de velocidad.
- Filtración integral para la eliminación de aceite, agua y partículas.
VI. Validaciones de la industria y resultados en el mundo real
La viabilidad del corte con aire comprimido ha sido validada en múltiples industrias. Los principales fabricantes han demostrado que este método ya no se limita a materiales delgados, puesto que los sistemas modernos pueden cortar eficazmente acero al carbono de hasta 30 mm de espesor, dependiendo de la potencia del láser.
En las aplicaciones de conformado en caliente para la industria automotriz, las soluciones de boquillas avanzadas permiten el uso de aire comprimido incluso en funcionamiento continuo las 24 horas del día, los 7 días de la semana, con una vida útil de las boquillas que se extiende de días a meses. Los usuarios finales reportan consistentemente costos operativos comparables a los del nitrógeno, pero a una fracción del costo.
VII. Conclusión: un camino práctico para reducir costos
Reducir los costos de corte láser con aire comprimido no es un ejercicio teórico, sino una estrategia práctica con resultados comprobados. Los métodos descritos ofrecen una hoja de ruta para lograr ahorros sustanciales:
- Elimine los costos de adquisición de gas mediante la generación in situ.
- Optimice el tamaño del compresor de aire para reducir la factura de la luz.
- Proteja los consumibles con filtros de alta calidad para reducir la necesidad de reemplazos.
- Aumente la productividad mediante una mayor velocidad de corte.
- Minimice los desperdicios con un control de calidad constante basado en IA.
- Elimine el desperdicio de gas por el uso parcial de cilindros.
- Simplifique el mantenimiento mediante la monitorización predictiva.
- Reduzca los costos de las instalaciones eliminando los requisitos de almacenamiento de cilindros.
El impacto financiero es considerable. Para una operación típica con dos máquinas, el ahorro anual puede superar los 70 000 dólares. En instalaciones más grandes, el ahorro se multiplica proporcionalmente.
Los sistemas inteligentes de corte con aire comprimido de SENFENG están disponibles para las máquinas de corte láser de las series H4, NP y R, con potencias que van desde 6 kW hasta 60 kW, lo que proporciona mayor velocidad y menores costes para el corte de placas de hasta 30 mm.
El corte inteligente con aire comprimido ya es una opción práctica para la fabricación de metales. Para los fabricantes que buscan reducir costes y mejorar su competitividad, este es el momento de dar el salto.
FAQ
¿Puede el aire comprimido sustituir al nitrógeno en el corte por láser?
Sí, para muchos trabajos con láminas delgadas y medianas donde una ligera oxidación en los bordes es aceptable. Realice primero una prueba de material, ya que el resultado depende del metal, el espesor, la potencia del láser, la presión y la calidad del aire.
¿Cómo reduce el aire comprimido los costes del corte por láser?
Genera gas auxiliar in situ, lo que reduce la compra, el transporte, el almacenamiento y el desperdicio de gas sobrante. La electricidad, la filtración, el secado y el mantenimiento aún deben incluirse en el cálculo de costos.
¿Qué calidad del aire se requiere para el corte láser con aire comprimido?
El aire debe estar limpio, seco y con bajo contenido de aceite. Un sistema de secado y filtración del tamaño adecuado protege el cabezal de corte y ayuda a mantener una calidad de corte estable.
¿Puede el aire comprimido cortar cualquier metal y cualquier grosor?
No. Su rango de utilidad depende del material, el espesor de la placa, la potencia del láser, la boquilla y el acabado de borde requerido; el nitrógeno puede seguir siendo preferible para bordes libres de oxidación, mientras que el oxígeno se usa a menudo para acero al carbono más grueso.